Manutenzione impianti: tipi di intervento e quando scegliere ciascuno
Preventiva, predittiva o a guasto: come confrontare i tre approcci alla manutenzione degli impianti e scegliere quello giusto per ogni macchina.
- Pubblicato il
- 6 min di lettura
In questo articolo
Parlare di manutenzione degli impianti significa rispondere a una domanda che in stabilimento torna ogni giorno: quanto possiamo permetterci che una linea resti ferma? Non esiste una risposta unica, perché una linea di imbottigliamento, una pressa in carpenteria e un impianto idroelettrico hanno ritmi, rischi e costi del fermo molto diversi. Scegliere male l'approccio significa pagare due volte, con interventi superflui oppure con guasti che nessuno aveva previsto. In questo articolo confrontiamo i tre approcci principali e capiamo quando conviene ciascuno.
Tre approcci, tre logiche diverse
Quando si parla di manutenzione degli impianti industriali si incontrano sostanzialmente tre filosofie. La prima aspetta il guasto e poi interviene. La seconda anticipa il problema con controlli e sostituzioni a intervalli stabiliti. La terza osserva lo stato reale dei componenti e agisce quando i dati indicano un rischio concreto. Non sono metodi alternativi in senso assoluto: nella stessa azienda convivono spesso tutti e tre, applicati a macchine diverse.
Ogni approccio ha un costo visibile e uno nascosto. Il costo visibile è quello degli interventi: ore di manodopera, componenti, eventuali trasferte. Il costo nascosto è il fermo, che nei bilanci spesso compare in ritardo e in forma frammentata, tra produzione persa, scarti e straordinari. Una buona valutazione della manutenzione impianti confronta entrambi, senza fermarsi alla fattura del singolo intervento.
Manutenzione a guasto: intervenire quando serve
La manutenzione a guasto, detta anche correttiva, è la più semplice da capire. Il componente lavora finché regge e si interviene soltanto quando si rompe. Per un ventilatore ridondante o per un trasportatore secondario, che si può fermare senza bloccare la produzione, questa scelta è spesso razionale: il costo complessivo resta contenuto e nessuno perde ore su controlli inutili. Il rischio emerge quando il componente è critico e il ricambio non è in magazzino. Un fermo di poche ore diventa una giornata persa, perché bisogna attendere la consegna e la figura tecnica giusta. Per questo la disponibilità dei ricambi pesa così tanto nella scelta.
Manutenzione preventiva: anticipare il problema
La manutenzione preventiva lavora su un calendario. Si ispezionano, si puliscono, si lubrificano e si sostituiscono parti a intervalli definiti dal costruttore o dall'esperienza accumulata sulla macchina. Il vantaggio è la prevedibilità: il fermo si programma nella finestra di manutenzione e non nel momento peggiore del turno. Il limite è noto a chi lavora in officina: si sostituisce spesso un componente che aveva ancora vita utile, mentre un altro, più usurato del previsto, cede tra un controllo e l'altro.
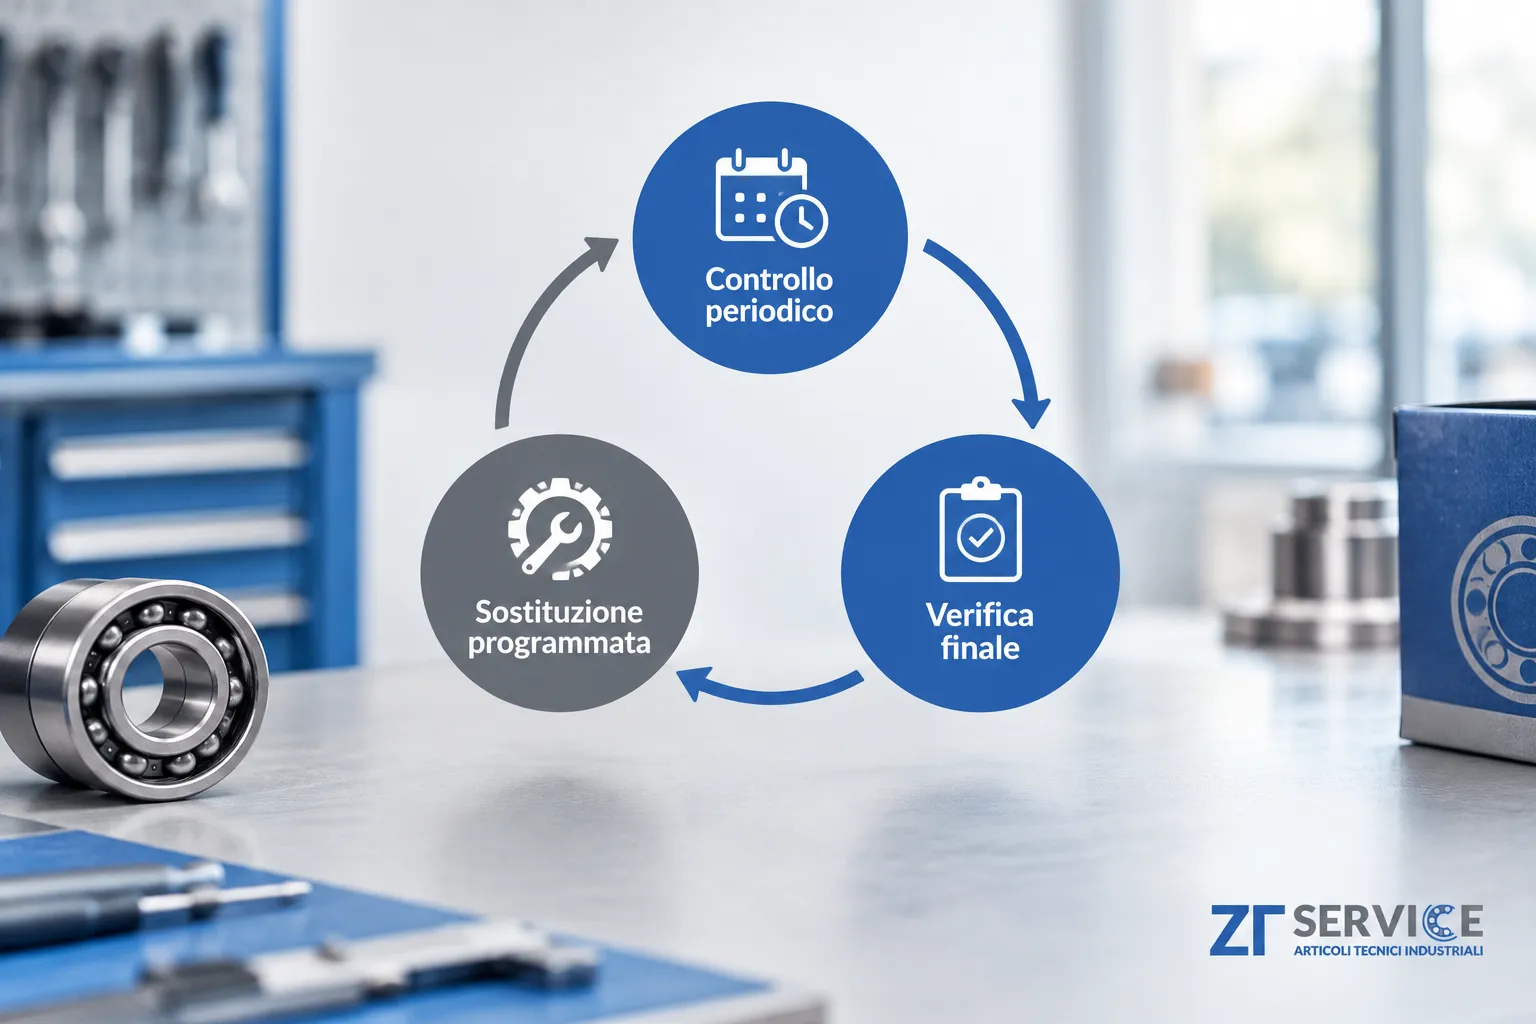
Un buon piano preventivo segue una sequenza semplice: controllo periodico, sostituzione dei componenti a fine vita stimata, verifica del risultato. È un ciclo che si ripete, e la sua qualità dipende dalla registrazione di ogni intervento. Nella nostra esperienza con le aziende clienti, l'errore più ricorrente è applicare lo stesso calendario a tutte le macchine dello stabilimento, come se una pompa di processo e un ventilatore di servizio avessero la stessa vita utile.
Manutenzione predittiva: leggere i segnali
La manutenzione predittiva cambia punto di vista: non si chiede quando il componente dovrebbe cedere, ma come si sta comportando adesso. Vibrazioni, temperatura, rumore anomalo, assorbimento di corrente e analisi dell'olio sono indicatori che, letti nel tempo, mostrano una tendenza. Quando la curva devia dalla norma, si pianifica l'intervento prima della rottura, con il ricambio già disponibile e il tecnico già assegnato. Per la manutenzione impianti delle linee continue, dove ogni ora di fermo pesa molto, è l'approccio più efficace.
L'investimento iniziale non è trascurabile, e per questo la predittiva si introduce di solito sulle macchine più critiche, partendo da pochi punti di misura. Dopo qualche mese di dati si capisce quali segnali sono davvero utili e quali generano falsi allarmi. Il risultato è un piano che cresce con l'esperienza dell'impianto, e non un software che decide al posto di chi conosce la macchina.
Manutenzione impianti: come scegliere il metodo giusto
La scelta non si fa per abitudine né per moda. Conviene partire da tre domande: quanto costa un'ora di fermo per quella macchina, quanto è prevedibile il suo guasto e quanto è rapido il rifornimento dei ricambi. La tabella riassume come si collocano i tre approcci rispetto a questi criteri.
| Approccio | Quando ha senso | Rischio di fermo | Pianificazione |
|---|---|---|---|
| A guasto | Macchine ridondanti o poco critiche | Alto | Nessuna |
| Preventiva | Componenti con usura nota | Medio | Calendario fisso |
| Predittiva | Linee continue con dati disponibili | Basso | Sulle condizioni reali |
Nella pratica il criterio più utile è la criticità. Una macchina che blocca tutta la linea merita un piano preventivo o predittivo, con ricambi dedicati già in magazzino, mentre un componente sostituibile in pochi minuti può restare a guasto, purché il pezzo sia disponibile. Nelle aziende con più stabilimenti conviene mappare le macchine per criticità, assegnare a ciascuna il metodo corrispondente e rivedere la scelta una volta l'anno.
Un esempio aiuta a capire il punto. Immaginiamo una linea di confezionamento con due pompe identiche: una alimenta il circuito di lavaggio, l'altra un serbatoio di riserva. Se la prima si ferma, l'intera produzione si blocca, mentre la seconda può attendere un turno senza conseguenze. Applicare a entrambe lo stesso piano preventivo significa spendere di più dove non serve, e trascurare la pompa critica con un controllo troppo rado. Classificare le macchine con una semplice scala da uno a tre, insieme al responsabile di produzione, rende la decisione condivisa e facile da rivedere.
Manutenzione elettrica industriale: obblighi e figure abilitate
La parte elettrica della manutenzione impianti richiede un discorso a parte. In linea generale, il D.M. 37/2008 prevede che gli interventi sugli impianti elettrici siano eseguiti da imprese abilitate o da professionisti iscritti agli albi, e per un responsabile di stabilimento questo significa verificare che chi interviene abbia i requisiti e che la documentazione sia aggiornata. Il testo della norma è consultabile sul portale Normattiva, ma la sua applicazione a un caso specifico va sempre valutata con un professionista abilitato.
Anche il registro degli interventi merita attenzione. Annotare data, tipo di lavoro, componenti sostituiti e tecnico responsabile rende più semplice ricostruire la storia di una macchina quando un guasto si ripete. Per molte aziende la vera sfida è avere un interlocutore unico che tenga insieme ricambi e intervento tecnico: è il senso dei servizi di assistenza elettromeccanica che offriamo, pensati per coordinare la figura specializzata quando un impianto si ferma. Chi valuta i servizi di manutenzione industriale dovrebbe chiedere proprio questo: come si comporta il fornitore quando la linea è ferma.
Un unico interlocutore per la continuità produttiva
Scegliere l'approccio giusto è metà del lavoro. L'altra metà è avere ricambi disponibili e qualcuno che risponda quando serve. ZF SERVICE lavora con oltre 70 clienti seguiti con continuità, con scorte dedicate costruite sui consumi reali e sui tempi di consegna annuali, e con un magazzino che dichiara circa 1 milione di euro di materiali disponibili. Non vendiamo al banco: il nostro modello è la fornitura programmata, pensata per chi gestisce impianti produttivi ogni giorno.
Ogni fornitura nasce da un'analisi dei consumi fatta insieme, così il materiale resta in magazzino già destinato alla tua produzione. Per un responsabile manutenzione significa meno urgenze il lunedì mattina e più tempo per lavorare sulle cause. Vale la pena ricordare che ogni impianto ha una storia diversa e che il metodo migliore cambia nel tempo: una macchina nuova richiede un piano, una vecchia un monitoraggio più fitto. Se stai riorganizzando la manutenzione del tuo stabilimento, raccontaci gli impianti e i fermi che vuoi evitare: contattaci e capiamo insieme quale approccio ha senso per le tue macchine.